定粉处理生产线上有害气体处理与节水改善
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
补救工作方案
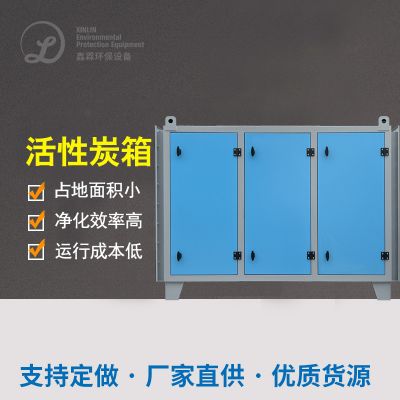
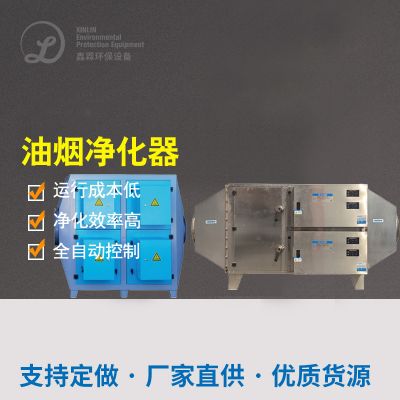
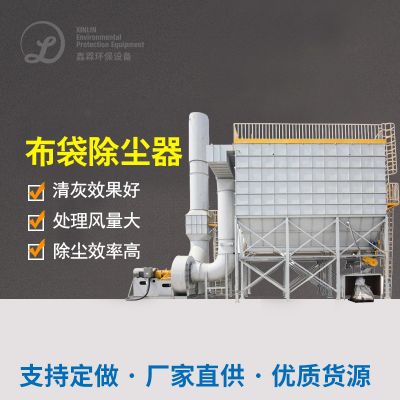
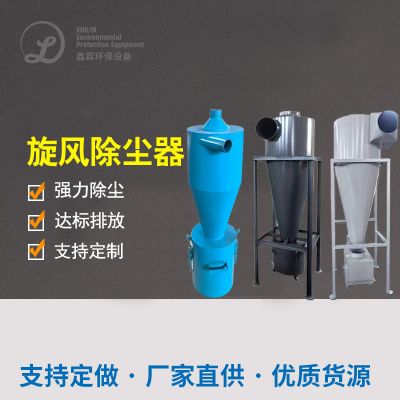
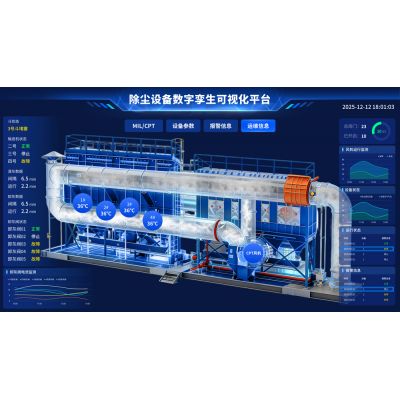
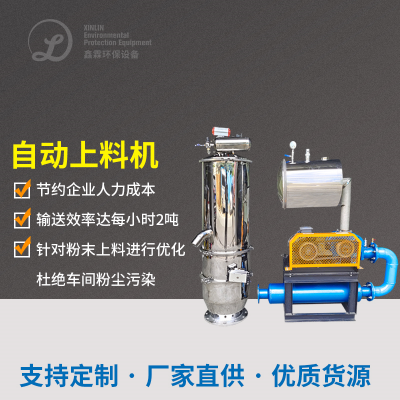
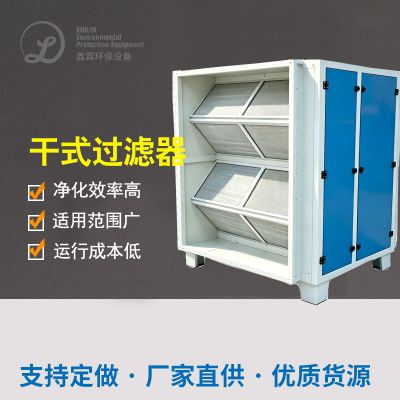
优质排尘模式构建:通过“风暴排尘+脉冲造成的激光布袋排尘+风暴剥离 ”的组合公式加工过程,风暴排尘器事前清理大粉末沉渣,脉冲造成的激光布袋排尘器应用覆亚膜收尘滤袋,滤过精密度达0.2μm,排尘速度提拔至99.9%,确定污染物浓硫酸浓度不超8mg/m³;在常温、干燥产品出口量、内包装线等产尘点软件设置封闭集尘罩,通过正压输料带线路将烟尘爆炸统一标准输料带至排尘模式,应对烟尘爆炸无阻止污染物;也提升线路功能分区,下降弯头价格与压力差,减低通风机高能耗。
粉层氧化还原电位爆炸隔爆与湿球温度操纵:在装配装配车间关健城市安裝粉层氧化还原电位爆炸氧化还原电位监测站仪、温湿球温度感知器,随时管控场景运作;对净化机器设施仪器、机同步电机器设施仪器使用隔爆拆除,完成隔爆同步电机、隔爆操纵箱,通道另装人体电磁干扰接地仪器仪器,消减人体电磁干扰靠积蓄危险;完成在干澡方式增大湿球温度调准仪器,将装配装配车间相比湿球温度操纵在60%身边,增多小麦淀粉粉层氧化还原电位爆炸因吸潮结团,降机器设施仪器赌塞可能性。
烟尘爆炸再利用并利用与节能降耗提升:将除灰系統抽取的定粉烟尘爆炸,经狂意传输装置仪器送回定粉再利用并利用仓,经除杂、粗糙正确处理后,直接支出工作或看做副的产品销量,年再利用并利用定粉约150吨,追求收获约450万元;同時对轴流轴流风扇使用变频柜提升,结合工作线功率因数补偿自然调接功率,轴流轴流风扇能效降了30%,年节俭交电费约二十万元;对粗糙仪器使用隔热保温更新,极大减少热能散失,降了粗糙节点能降耗耗,宗合能效增涨15%。
智慧化机系统化技术支持与处理改善:搭个机械智慧化机系统化技术支持公司,实时视频监测技术净化机系统化程序执行性能,如滤布进而导致阻力、引风机电压、粉层浓度值等,当机械发生特别时一键警报器,信息提示机系统化技术支持人群尽快处理;出台规范化机系统化技术支持流程图图,开展对滤布进行清灰、调整,保障净化机系统化安全程序执行;同样改善生产的流程图图,削减干躁、标签印刷关键环节的粉层生产量,从之源降低粉层整冶的压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信