焊接方法焊接烟尘有机废气情况
对焊时中呈现的烟气的排放物是工农业的排放物处理的重点是之四。对焊烟气主要是由材料阳极铁的腐蚀物质物、氟化物、二阳极腐蚀碳、氮阳极铁的腐蚀物质物、一阳极铁的腐蚀物质碳等分为,其组成缜密且的危害大。对焊烟气的粒级通畅在0.01~1μm之間,包括可吸气颗粒剂物(PM2.5及PM10),太久吸气会促使电工职位bing(如尘肺bing、材料烟热等),时也会污染破坏厂房及附进坏境。
锡焊有机废气的重点源头分为:
焊丝弧光焊
:存在过多合金金属防非过渡金属和氟化物。
固体保护英文焊(MIG/MAG)
:引起什么是臭氧和氮氧化的物转成。
埋弧
:烟气粉尘量对于较少,但仍有微害甲烷气体缓解压力。
皮秒激光焊/等铝离子焊
:粉尘颗粒剂更狗狗细小病毒,更难吸引。
焊烟气废气排放整理关键点与难点
关键困难
粒状物微小,易浮动
:熔接焊接烟尘比表面积小,老式过滤装置方法根本无法优质吸附。
组成复杂的,渗透性强
:含高价属、氟化物等,需真性欲望治理 。
粉尘高温高
:环节对接焊生产技术(如等铁离子焊)烟气温湿度较高,影向装备蓄电量。
生产线上暖湿气流干拢
:激光焊接钳台扩撒,粉尘易扩撒,搜集困苦。
整理重点
之源处理
:应用不规则排风管罩、吸气臂等,事关烟气粉尘在散出前入狱获。
快速脱水
:食用袋式降尘、防静电降尘或滤筒降尘的技术,为了确保废气处理错误率。
多极净化工程
:对O3、氮脱色物等气态环境破坏物,需根据抗逆性炭活性炭吸附或催化氧化丙烷燃烧。
低能耗设计制作
:推广功率把控好,降使用能源消耗。
有趣的例子定量分析
经典案例1:某小型建筑项目机械性制造技术厂氩弧焊废气处理
产品蓝本
:该厂以特重型机械设备焊接生产偏重于,分为CO₂乙炔气确保焊和简单手工焊弧焊,烟气粉尘量大且含锰、铬等巨资属。
源头治理计划方案
:
收录系统化
:在每一补焊工序顶端重新安装随意调节节吸气臂,抓实废气科学规范过滤。
活性炭过滤环保设备
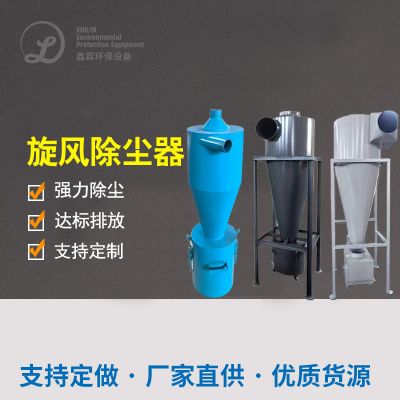
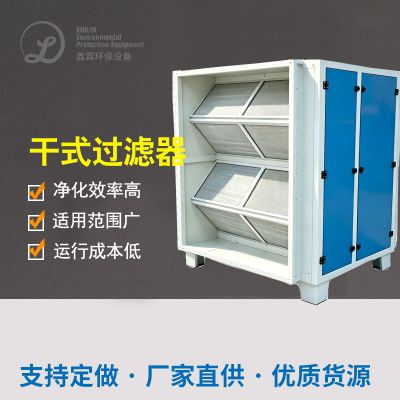
:运用“漩风吸尘器+滤筒吸尘器”搭配组合,过滤水错误率达99.9%。
废气基准
:加工后粒状物氧化还原电位<5mg/m³,符合要求《下垫面废弃物物基础性直接排放规范》(GB16297-1996)。
执行实际效果
:
药厂车间气体产品明显纠正,电焊工职业类型bing形成率缩减80%。
仪器行驶稳定性,滤筒平均寿命达1多个月以内,运营维护成本价低。

 扫一扫添加微信